
动力锂电池的检测工序怎么排?深圳市新能源汽车促进会讲产线品质关口
【开课时间】【上课地点】全国【学习费用】详询在线老师
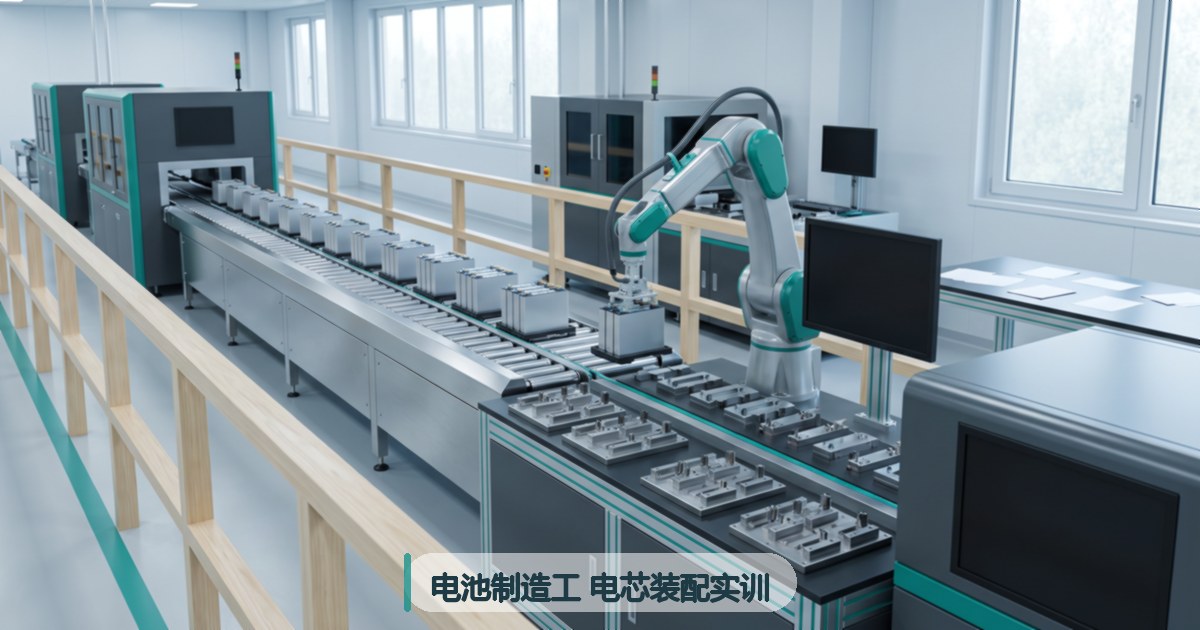
动力锂电池的检测工序往哪儿排,先看错误的成本。原材料这一段最该卡住的是电芯分选,分选阶段的电压误差要控制在 0.02 伏以内,这一道是后面所有工序的基准线,基准错了,后面每一道都在放大错误。除此之外,涂布与辊压后的极片厚度、卷绕对齐偏差、注液量与封装密封,都应该在末端之前就拦住。
深圳市新能源汽车促进会的电池制造工课程,关键技能达标指标写得很具体:电芯分选电压误差 0.02 伏以内、极耳焊接对齐偏差 0.1 毫米以内、模组组装电压一致性 5 毫伏以内、封装密封性 99.5% 以上。对做品质管理的工程师来说,这四个数就是排检测工序时的锚点,也是判断关口设得够不够的尺子。
核心要点
· 检测不是质检部门的事,是每个工位的事,末端只做确认
· 来料段管住输入、过程段管住参数、成品段管住放行,三段各司其职
· 品质数据要回流到工序、设备和班组,否则关口只是在筛废品
来料检验先卡住哪几项
来料与过程检验的分工要明确:来料段管住输入,过程段管住参数,末端只做确认。电芯分选是基准线,电压误差控制在 0.02 伏以内;涂布和辊压后的极片厚度要有抽检口径;卷绕与叠片的对齐偏差控制在 0.1 毫米以内;注液量偏差和封装密封性同样是入场门槛。每一项都要配一把量具或一台设备,写清合格范围和异常处理流程。
行业里有个共识:检测不是末端质检的事,是每个工位的事。极片厚度、卷绕张力、注液量这些参数,只有在设备旁边的人盯着才有意义。等不良品堆到末端再筛,浪费的是材料和工时,更浪费的是已经投进去的产能。所以关口要往前排,前提是判定标准清楚到现场一看就懂。
过程检验跟着工序走
过程检验的排法有一条原则:跟着工序链排,不跟着部门排。制浆、制粉、拉浆涂覆、卷绕或叠片、注液、封装化成、模组化,每一道工序对应一组必须看的参数:卷绕环节看对齐偏差,控制在 0.1 毫米以内;注液环节看注液量偏差;封装环节看密封性,做到 99.5% 以上;模组组装看电压一致性,控制在 5 毫伏以内。参数跟着工序走,检验记录自然也是跟着工序走。
每个关键工位配一把量具或一台检测设备,做成首检加巡检加末检的三段节奏,比集中检验更有效。课程里的专项训练正是围绕十类真实生产故障展开的:极耳虚焊、封装漏气、电压不一致等。新人最容易在哪些点出错,老师心里有一本账;企业培训时,直接把这本账变成巡检表,比先买检测仪更早见效。
成品检测和放行口径要写下来
成品检测这道关口,检验的不只是合格与否,还包括放行依据。电芯到模组这一段,模组电压一致性是核心,控制在 5 毫伏以内;成品检测要覆盖电芯分选、模组组装到成品检测的完整链条。这套动作在课程里的落点很明确:熟悉从电芯分选、模组组装到成品检测的全流程,并且把它跟前面每一道工序的参数关联起来,而不是孤立看一个终检结果。
放行口径要写进作业文件,写清哪几项不合格就拦、拦下来之后走什么流程、谁来签字。写得清楚,产线才不会因为赶出货而把关口放松。米范在电池装配工艺上既拿过宝安区电池装配工职业技能竞赛职工组总决赛的头名,也担任全国轻工行业职业技能竞赛的裁判与考评员,她手里的问题库多来自装配环节的常见偏差,比如极耳对齐偏差、封装密封性不足,这些正是巡检表该重点盯的地方。
品质关口的数据要回流
检测数据如果只用来判定放行,就浪费了一半价值。真正管用的是回流:把每一道关口拦下来的不良按类型分类统计,回溯到具体工序、具体设备、具体班组,再把结论变成下一轮的对策——是换夹具、调工艺参数,还是补一次带教。这个闭环,产线主管和品质工程师每天都要用,只是很多厂一直没把它跑起来。
企业层面的效果是可量化的。欣旺达东莞基地扩产时,300 名新员工因为制浆分散不均、卷绕精度不足、注液量偏差大,一度面临制浆合格率 93%、半成品不良率 6.2% 的局面;经过以跟线带教为形式的系统培训后,新员工独立上岗时间从 30 天缩短到 14 天,制浆合格率提升到 98.5%,半成品不良率降到 1.8%,单条产线日产能突破 12800pcs,每月减少的不良品损失约 126 万元。品质关口排得好不好,最后都会落到这几个数上。
常见问题
Q1:检测工序排多少道比较合适?
A:取决于产品结构和质量风险点,不宜一刀切。常规做法是在来料段设输入检验,在几个关键工序设过程检验,在成品段设确认与放行,每道关口都要有量具、判定标准和异常处理流程。参数多、风险高的工序,宁可多一道,也不要把问题留到后面。
Q2:关键指标应该定在什么水平?
A:课程公开信息里给出的是一组参考值:电芯分选电压误差 0.02 伏以内、极耳焊接对齐偏差 0.1 毫米以内、模组组装电压一致性 5 毫伏以内、封装密封性 99.5% 以上。企业实际定标准时,一是要跟自己的设备能力和产品定位匹配,二是定完就当硬指标执行,中间不打折。
Q3:没有专职质检员,产线怎么自检?
A:靠工序内自检加巡检。关键工位配量具做首检和末检,班组长按巡检表抽查,数据留存可追溯。人员在扩产期变动大的时候,把自检表和判定标准固定下来,比临时加人管用,也更容易交接。
Q4:品质数据怎么用起来?
A:按不良类型分类统计,回溯工序、设备和班组,再把结论变成对策——调参数、换工装、补带教。协会在头部电池企业的驻厂培训中,就把企业产线上十类真实不良品当作教材,让学员现场拆解分析问题根源,掌握极耳定位和故障快速定位的做法。
检测工序不是多设几道卡口那么简单,它排的是一条让错误尽早暴露的路径。指标怎么定、关口设在哪、数据怎么回流,这三点定了,产线的品质才稳。想要一份能落地的检测工序清单和对应的培训方案,可以联系深圳市新能源汽车促进会的课程顾问,把课程大纲和实训安排拿回去对照。
温馨提示:本文内容根据课程内容整理,各模块实际讲授内容由授课老师根据学员情况灵活调整,最终以课堂授课为准。
详细招生简章、课表与报名咨询
报名联系人:程老师 | 联系电话:4000616586 | 咨询微信:pxbbaoming