试模反复修模无法量产怎么破?广州全德咨询科学注塑及缺陷分析CAE模流闭环课题
核心要点
注塑试模绝不能把新模具当成调机师傅的试验田。“试模五六次改不好”的根源在于前期DFM审查缺位、CAE模流分析流于形式成了汇报PPT摆设,以及试模过程中缺乏科学的数据采集与工艺窗口固化。广州全德咨询《科学注塑及缺陷分析与对策》高阶实战课程(两天3980元),深度讲授模流分析(Moldflow)关键流道浇口平衡、冷却水路雷诺数计算、型腔压力传感器监控以及试模T0/T1阶段的科学解耦调机法,从源头消灭开模返工风险,让T1即量产成为制造企业的确定性常态。
一、试模车间的恶性循环:T1改模、T2补胶、T5依然难产
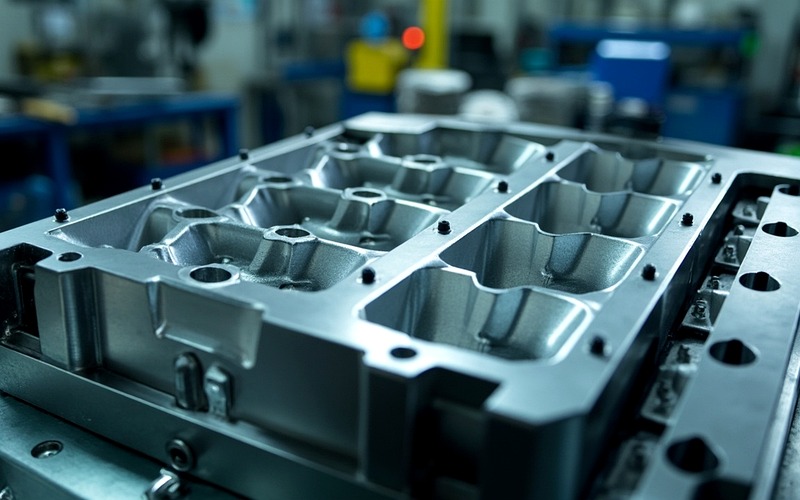
在许多塑胶模具厂与注塑代工企业的车间现场,“试模(Trial Run)”往往是一场旷日持久的拉锯战与灾难片:一套耗费数十万元精心打造的精密汽车车灯模具或高端笔记本外壳模具上机试模,首次试模(T0/T1)出来零件不是严重缩水就是大面积气纹翘曲;产品经理催着要样机封样,模具设计师只能硬着头皮让师傅在模具上“盲目修改”——把浇口切大一点、流道加粗一点、局部胶位掏薄一点。修完模具进行T2试模,原来的缩水虽然改善了,但零件由于内应力过大又出现了严重的开裂变形;接着再修、再试,到了T4、T5甚至T6阶段,模具已经被激光烧焊得伤痕累累、千疮百孔,钢材疲劳断裂,最终不仅错失了新产品上市的黄金档期,更让模具厂与客户两败俱伤、反目成仇。
这种把几吨重的昂贵模具钢当成泥巴反复揉捏的野蛮做法,不仅暴露出企业在注塑技术沉淀上的极度匮乏,更是对资金与研发资源的巨大浪费。究其根本原因,就在于研发、模具与注塑三方各自为政:产品设计不懂注塑缺陷机理,模具厂只凭经验抄袭老模结构,而模流分析软件在很多公司沦为应付客户审查的“花瓶”,根本没有将数字孪生分析与真实注塑机台的物理参数形成闭环映射。
二、科学注塑与CAE模流分析闭环工程实施路径
广州全德咨询在科学注塑实训体系中,向技术研发团队传授一整套在国际顶尖Tier 1大厂严密验证的闭环试模工作法:
第一,【CAE模流分析从“花瓶摆设”走向“指导量产”】:绝不能仅仅在软件里点一下自动网格划分生成几张充填流动彩图就草草了事。模流工程师必须输入真实的材料流变学数据(剪切速率黏度曲线、比容PVT曲线、结晶动力学参数)与目标注塑机的机械极限参数(螺杆直径、最大注射压力、最大射胶速度)。全德咨询深入讲授如何通过充填模拟精准预测熔接线位置与排气不良区域,指导模具浇口设置在外观隐藏区,并在熔体汇聚末端强制开设深达0.015-0.03mm的排气微槽,彻底消灭表面灼伤与空洞;
第二,【冷却水路热平衡与湍流冷却雷诺数核算】:注塑成型周期中冷却时间占据了70%以上,冷却效率与温差直接决定了制品的翘曲变形与生产节拍。全德咨询指导学员精确计算模具冷却水路的雷诺数(Reynolds Number, Re),确保冷却介质在水管内达到Re > 4000至10000的充分湍流状态,使换热效率提升3至5倍;利用随形水路(Conformal Cooling)3D打印技术,在深腔型芯部位实现无温差均匀散热,将零件残余热应力消灭在模腔凝固阶段;
第三,【基于型腔压力的科学注塑四步闭环验证法】:彻底告别看表盘盲调的传统做法。在试模阶段,严格执行科学注塑四步法:1. 流变曲线测试(确定最佳射胶速度区间);2. 动态压力降研究(评估喷嘴、流道与浇口流动阻力);3. 浇口冻结时间测试(称重法精确绘制保压时间曲线,确定最佳保压封口时机);4. 螺杆缓冲垫与成型工艺窗口边界测试(定义高低上下公差带)。将试模中采集到的真实压力温度传感器数据,反向回传校准前期CAE模流分析模型,实现前后端技术的无缝迭代闭环。
三、全德咨询实效赋能:打造企业一次性试模成功的硬核内功
一套高质量的精密注塑模具,应当在T1阶段就具备90%以上的量产成熟度,通过微调工艺窗口在T2阶段顺利通过各项尺寸与可靠性测试,快速锁定参数转入大规模批量生产。能够实现“T1即交付”的企业,在竞标与客户供应链评审中将拥有压倒性的战略优势。
广州全德咨询凭借来自一线大型外企与顶尖模塑集团的资深顾问团队,以解决企业实际痛点为己任。在两天密集培训中,学员不仅能够系统掌握从高分子材料物理学、模具DFM规范、CAE模流仿真到机台科学注塑调优的完整知识图谱,更可在现场带来本企业正在难产的模具图纸与不良样品进行专家会诊。全德咨询导师面对面传授改模秘诀与工艺参数重构方案,帮助企业迅速扭转试模难产僵局,构筑起无法被低端竞品逾越的精密注塑技术壁垒。
| 试模与量产环节 | 传统低效车间盲目做法 | 全德咨询科学注塑闭环工程 |
|---|---|---|
| 开模前方案验证 | 凭模具师傅老眼光粗看,甚至完全不做模流分析 | 深度执行CAE流变分析与PVT冷却模拟,开模前锁定浇口排气与变形风险 |
| 试模调机手法 | 依靠师傅主观经验盲调温度压力,各参数相互混淆干扰 | 严格推行解耦成型(Decoupled),独立分离充填、保压与冷却三阶段窗口 |
| 保压时间确定 | 随意拍脑袋定个5秒8秒,未等浇口凝固即泄压或过保压 | 采用精密电子天平称重法,测定浇口冻结临界拐点,精准锁定保压时间 |
| 工艺参数固化 | 试模参数写在纸条上,换班换机台即再次大面积失效 | 建立基于型腔压力监控的数字化成型工艺卡,确保跨产线跨批次高良率复现 |
想了解更详细招生简章、课表和报名咨询电话,请联系:
报名热线:4000616586
联系人:程老师
咨询微信:pxbbaoming
了解更多详情,请点击访问:课程首页
温馨提示:本文内容根据课程内容整理,各模块实际讲授内容由授课老师根据学员情况灵活调整,最终以课堂授课为准。